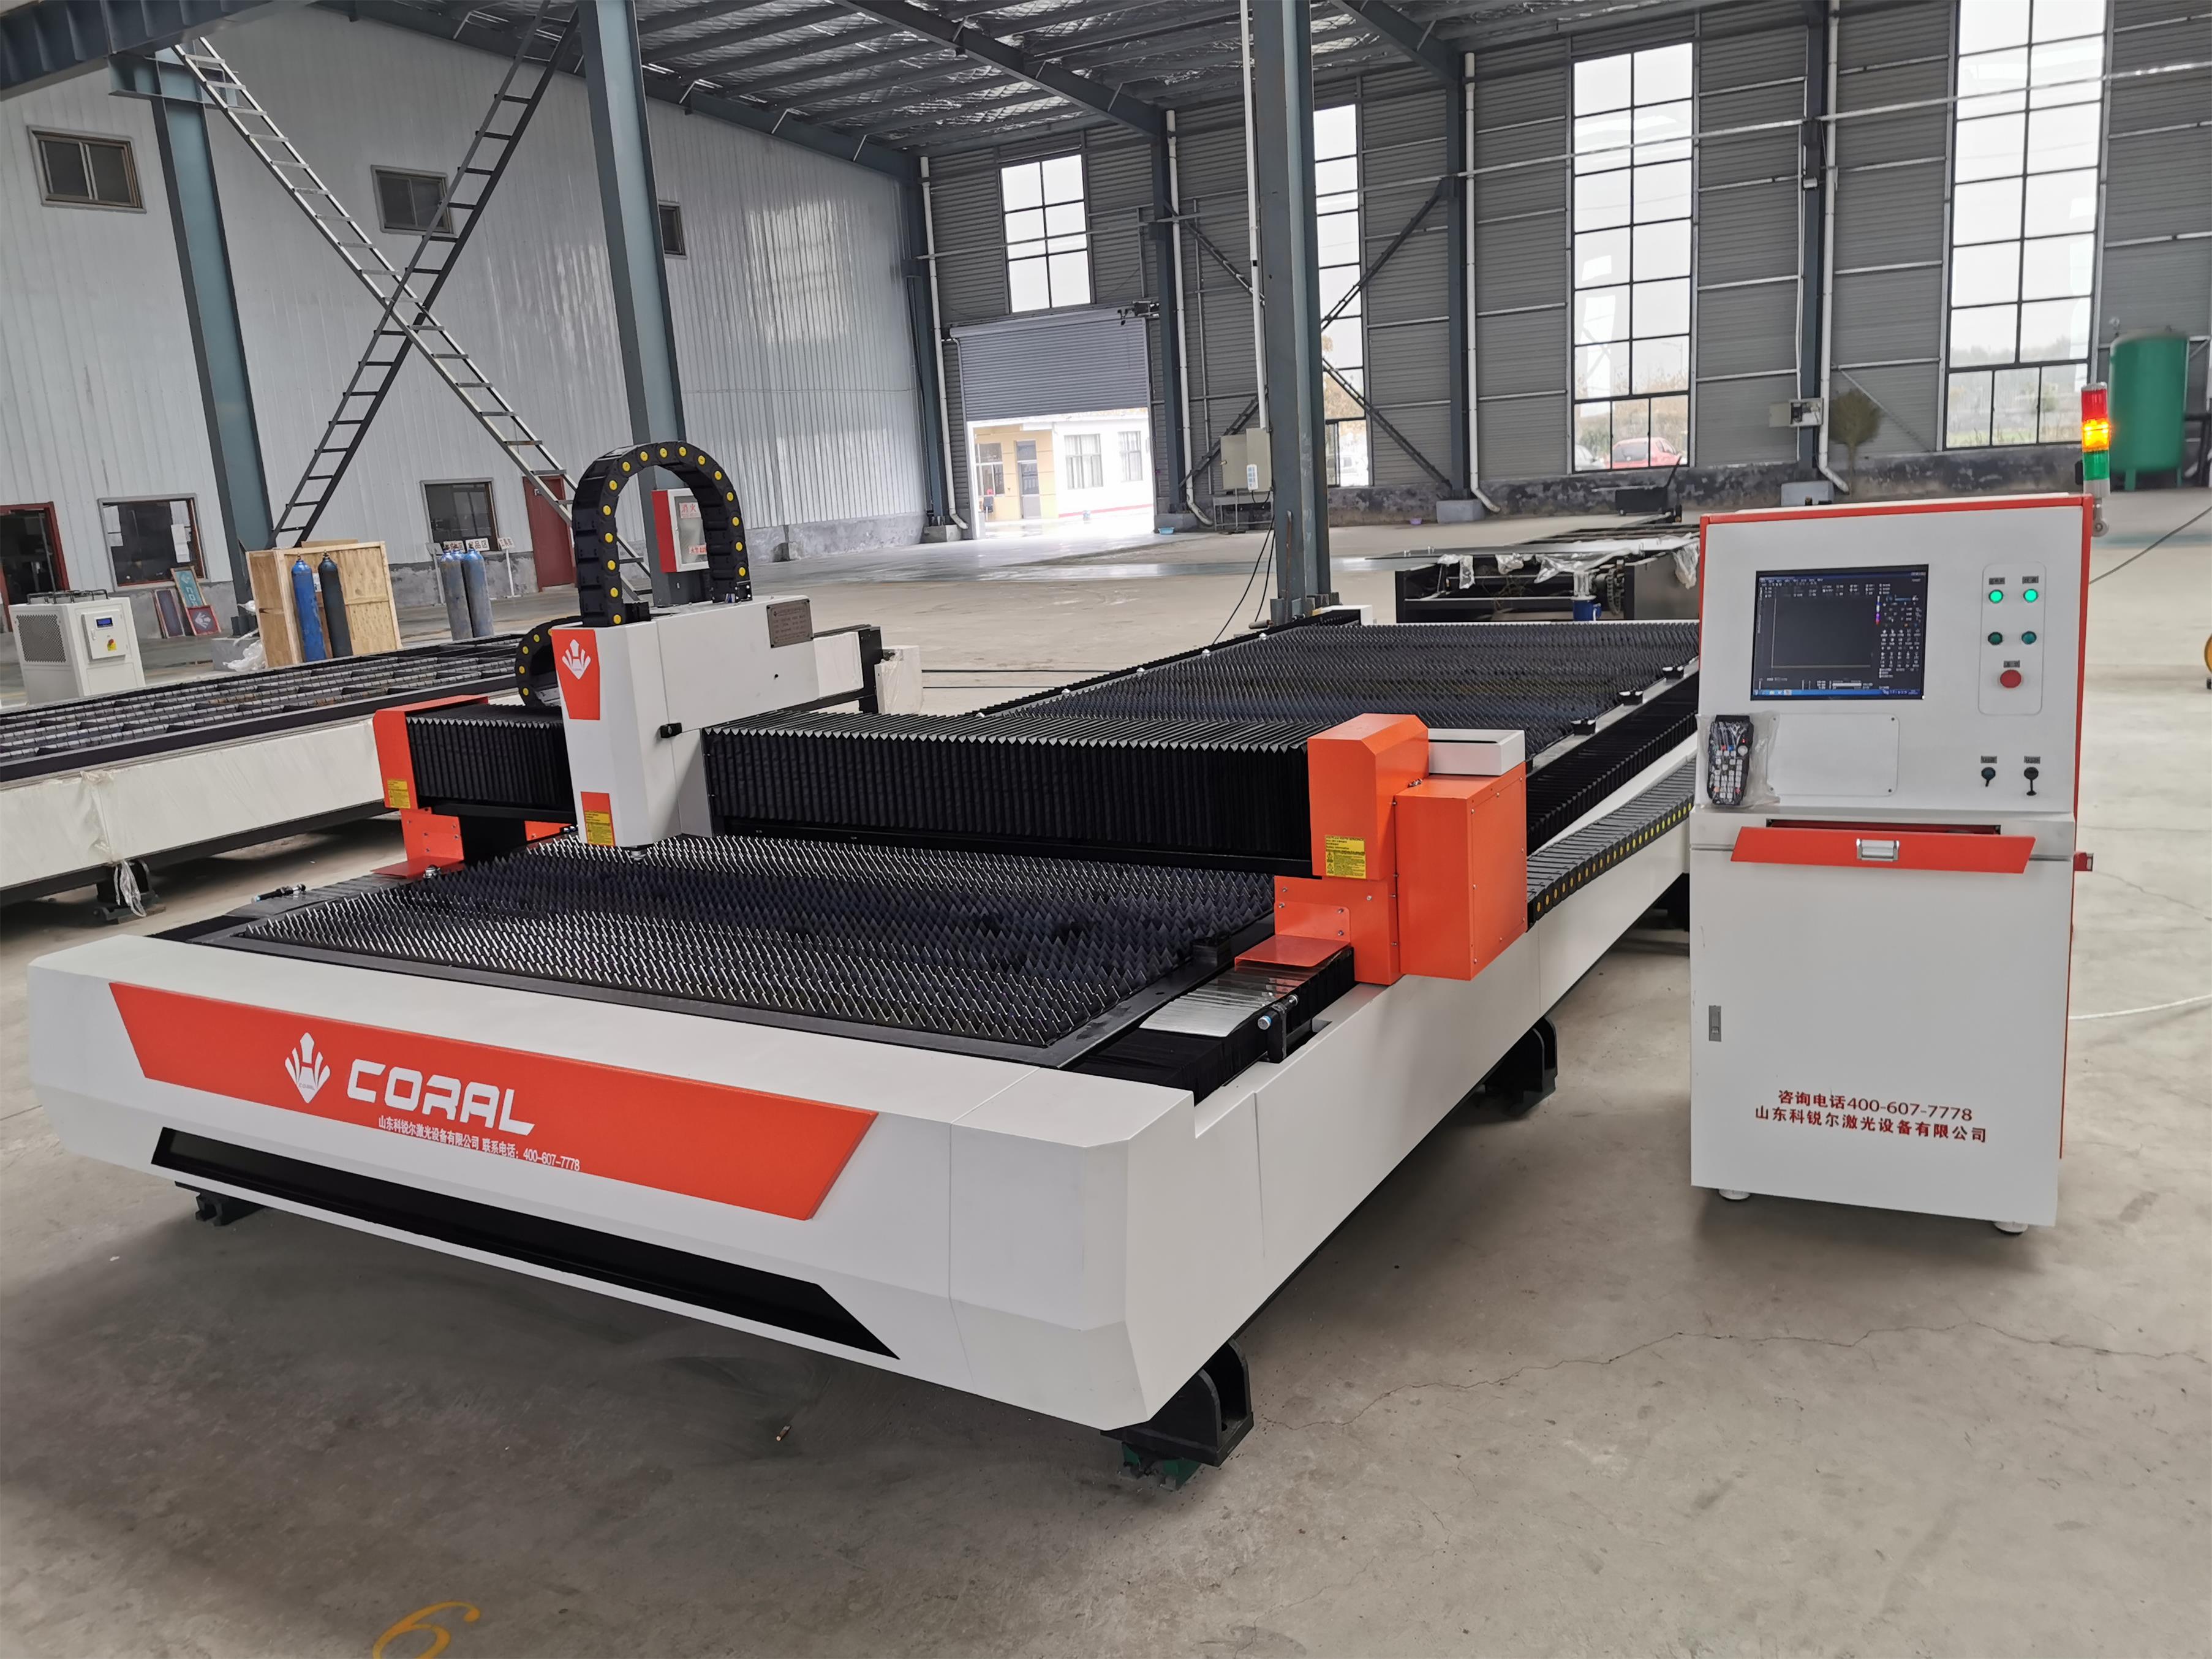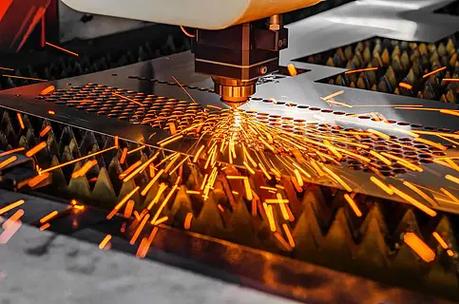
激光切割机利用高能量密度的激光束照射薄片材料,使材料迅速熔化、汽化,并借助辅助气体吹除熔融物,从而实现精密切割。在切割薄片(如薄钢板、铝箔、铜箔等)时,操作者常会发现火花四处飞溅、分散各地。这一现象不仅影响工作环境,还可能带来安全隐患。本文从原理、影响及对策三方面进行分析。
一、火花分散的成因
- 薄片材料特性:薄片厚度小,激光束穿透快,单位体积内吸收的能量较高,材料汽化更剧烈。产生的金属蒸汽和熔融小液滴获得较大动能,难以被辅助气流完全约束,从而向四周飞溅。
- 辅助气体压力与流量:为保证切割面质量,薄片切割常采用较高压力的氮气或氧气。但气流若过于集中或角度不当,会吹散熔融物,形成不规则飞溅。
- 焦点位置与功率密度:焦点偏离理想位置时,切口变宽,能量分布不均,部分材料未完全熔化即被吹出,形成颗粒状火花。
- 喷嘴结构与磨损:喷嘴孔磨损或直径不匹配,会破坏气流的层流状态,导致湍流,使火花轨迹紊乱。
- 切割速度:速度过快会造成材料未切透,熔渣反弹;速度过慢则热输入过大,熔融物过多,二者都会加剧火花分散。
二、火花分散的主要影响
- 安全风险:灼热火花可能引燃周边易燃物(如纸箱、布料、油污),造成火灾。
- 设备污染:金属飞溅物附着在导轨、镜片和传感器上,加速磨损,降低精度。
- 质量下降:气流紊乱使切口挂渣、粗糙,甚至出现切不透现象。
- 环境污染:细小的金属粉尘飘散在空气中,长期吸入有害健康。
三、解决火花分散的对策
- 优化工艺参数:根据薄片材质和厚度,精确调整激光功率、切割速度、焦点位置和辅助气体压力。推荐通过工艺试验找到最佳组合。例如,切割0.5mm不锈钢时,氮气压力通常控制在0.8~1.2MPa,焦点位于板面下-0.5~-1.0mm。
- 改进喷嘴与气流:使用小孔径(如0.8~1.5mm)双层喷嘴或拉法尔喷嘴,确保气流层流、方向与光轴同轴。定期检查喷嘴磨损,及时更换。
- 加装防护与收集装置:切割区域安装防火挡板、隔渣盒和除尘管道,将火花立即吸入或沉降。工作台下方可设置水槽或负压吸附区,减少飞溅。
- 采用湿式切割或水下切割:对于极易飞溅的薄片,可在切割区表面覆盖一层薄水膜或采用水下切割,利用水快速冷却熔渣并抑制火花,例如水导激光。
- 安全操作规范:操作者须佩戴防护眼镜或面罩;工作区禁放易燃品;每次切割前检查气路、电路,确保系统稳定;定期清理机床内部积渣。
四、
金属激光切割机床加工薄片时,火花分散是由材料特性、气流、光学参数等多因素导致的常见现象。通过科学优化参数、维护喷嘴及增加防护措施,既能减少火花飞溅,提升切割质量,也能为操作者提供安全、清洁的工作环境。激光切割的高速与灵活特性依然是现代制造业的利器,正确应对其顺带效应,方能发挥最大价值。